
在ジャガイモ全粉の高度加工生産ラインにおいて、微生物による最大のリスクは空気中ではなく、複雑に絡み合った配管の内壁にあることが多い。予備加熱・蒸煮工程を経て生成される液状のマッシュポテトは、通常、乾物濃度が18%~25%の範囲にあり、高度に糊化したデンプンと可溶性糖を豊富に含んでいます。このような付着性の高いスラリー環境では、微生物の増殖速度が通常の食品製造環境をはるかに上回ります。
形成されやすい有機物のスケール(バイオフィルムの前駆体)に対して、従来の手法である「手作業による分解・洗浄」は、効率が極めて低いだけでなく、洗浄の死角を確認できないため、度重なる苦情の原因となる品質上のリスクとなっています。先進的な食品工場のCIP洗浄システム(Clean In Place、その場洗浄)は、国際的なコンプライアンスを満たすための必須の手段である。
一、従来の人的な分解洗浄が、全粉管網に残す微生物によるリスク
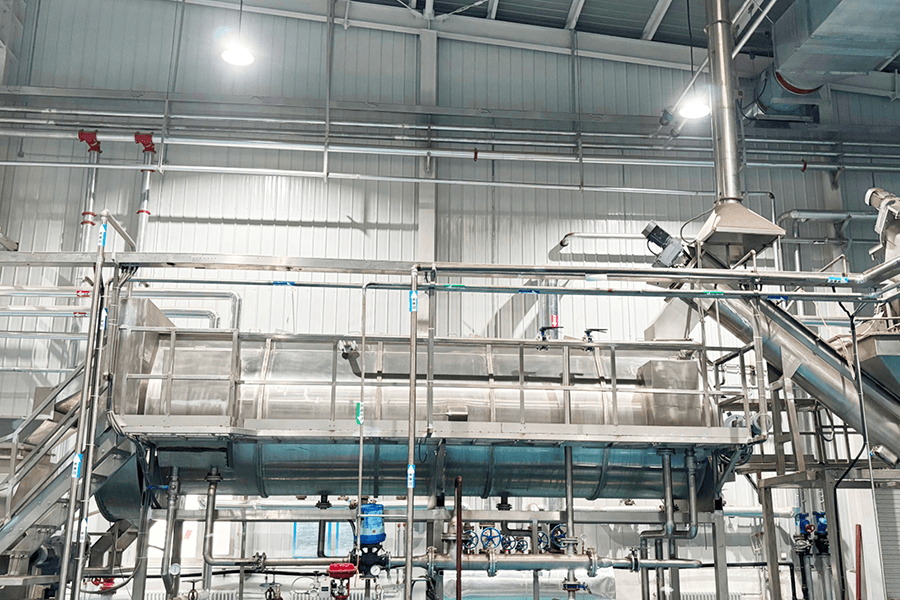
高粘度の糊化したマッシュポテトの処理に、人が高圧洗浄機やブラシを使って手作業で行う方法には、現代の産業基準において、以下の5つの体系的な欠陥がある:
-
1
デッドレッグ(Dead Legs)は定量化できない
液状のマッシュポテトは、エルボ、T字管、バルブの空洞、およびポンプのインペラの裏側に、流れのない滞留領域を形成します。手作業による分解・洗浄では、工具や視界の制約により、こうした隠れた部分を徹底的に除去することは極めて困難であり、病原菌の定着に絶好の隠れ家となってしまいます。
-
2
頻繁な分解・組み立てが二次汚染を招く
配管フランジの取り外しや再取り付けが行われるたびに、外部からの微生物が侵入するリスクが生じます。作業員の工具や手袋、さらには作業場の空気中に浮遊する細菌までもが、再取り付けの際に、すでに洗浄済みの配管を再び汚染する可能性があります。
-
3
洗浄効果を記録・追跡できない
手作業による洗浄は「チェックリスト形式」の紙の台帳に依存しており、洗浄水温、アルカリ液濃度、接触時間といった重要な熱力学的パラメータのリアルタイムな記録が欠如している。このため、第三者による品質監査に直面した際、その根拠は極めて脆弱なものとなる。
実験室での検査の結果、CIP処理が行われていないマッシュポテトの配管内の残留物(約35~45℃の環境)において、グラム陽性球菌のコロニー数が、24時間以内に初期値の10³から10⁷ CFU/cm²以上に急増し、食品接触面の安全基準値を大幅に上回ることが判明した。
2. 全粉生産ラインにおける微生物管理:自動CIPの酸・アルカリ処理ロジック
CIP システムの設計における中核となる理念は、高圧ポンプで洗浄液を駆動させ、密閉された配管内に激しい乱流状態(レイノルズ数 Re ≥ 20,000)において、強力な機械的洗浄力、化学的溶解力、および熱エネルギーが相乗的に作用し、管壁に残留した物質を徹底的に除去します。
(40~50℃、10分)
(NaOH 85℃ による有機物の溶解)
(導電率のオンライン監視)
(カルシウム・マグネシウムのミネラルスケールの除去)
(ATP蛍光検証)
パラメータの最適化に関するヒント:マッシュポテトに含まれる遊離デンプンは、熱を加えると非常に粘りやすくなるという特性があるため、アルカリ洗浄段階の温度は 75℃~85℃ の間で、かつアルカリ液の管内循環流速は以下を下回ってはならない 1.5 m/s、そうして初めて、ステンレス鋼の壁面に付着した有機高分子の薄膜を完全に破壊することができる。
3. バイオフィルムの破壊:黄色ブドウ球菌とサルモネラ菌を徹底的に除去する
イモ類の加工現場では、黄色ブドウ球菌(S. aureus)与サルモネラ属(Salmonella spp.)これらは、輸出コンプライアンス審査において特に厳しくチェックされる2大病原菌である。これらにとって最も恐ろしい武器は、ステンレス鋼の表面に形成されるバイオフィルム(Biofilm)。一度形成されると、通常の消毒液に対する耐性は、遊離状態の100~1000倍となる。
- 水温が不安定なため、保護作用を持つ多糖類のマトリックスを溶かすことができない。
- 洗浄剤の濃度は、作業員の感覚に基づいて調整されます。
- 物理的な洗浄では、配管の微細な溶接部まで深く洗浄することはできない。
- バイオフィルムの残留により、生産ラインで大規模なリコールがいつでも発生する恐れがある。
- 85℃に保たれた高温のアルカリ溶液を、基質に継続的に循環させて照射する。
- 高湍流による侵食力が、プラークを物理的に直接剥離させる。
- 末端過酸化酢酸による消毒は、マイクロメートルレベルの金属の隙間まで浸透します。
- 黄色ブドウ球菌に対する殺菌対数値(LRV)は、5以上で安定している。
4. FSSC22000工場認証基準の厳しいハードウェア要件
多国籍外食大手企業のサプライチェーンへの参入を目指す工場にとって、FSSC 22000認証は越えられないハードルである。そして、この規格は、前提プログラム(PRP)における設備の洗浄について極めて高いハードウェアのトレーサビリティ要件。
-
1
食品接触面用304ステンレス鋼配管の規格
マッシュポテトと接触するすべての配管、バルブ、ポンプ本体は、304 または 316L の衛生用ステンレス鋼を使用しなければならず、かつ内面の表面粗さは Ra ≤ 0.8μm、表面での病原菌の機械的嵌合による定着を防ぐ。
-
2
デッドゾーン設計の限界値(L/D ≤ 2)
配管設計においては、デッドレグ(Dead Leg、長さ対直径比が2以下であること)を排除しなければならない。すべてのエルボには衛生用広角エルボを採用し、バルブには滞留のないダイヤフラムバルブまたは衛生用バタフライバルブを採用し、CIP液が内面を100%洗い流せるようにしなければならない。
-
3
SCADA オンライン監視および改ざん防止アーカイブ
CIPシステムには、流量計、温度プローブ、導電率計を設置し、データをPLC中央制御システムに直接接続する必要があります。洗浄ごとの曲線グラフは自動的に生成され、数値タイムスタンプが付けられ、少なくとも12か月間保存されるため、第三者による抜き打ち監査における書類上のトレーサビリティ要件に完璧に対応できます。
CIPシステム一式の初期設備投資は100万に達するが、その採算は簡単に算出できる。洗浄による停止時間が50%以上も大幅に短縮され(有効生産能力を直接取り戻す)、水と化学薬品の消費量は、精密な閉ループ制御により約30%削減されます。最も重要なのは、年間の微生物基準超過件数が「0件」に減少し、莫大な返品コストやブランド評判の損失を回避できたことです。