
在Chế biến sâu bột khoai tây nguyên chấtTrong dây chuyền sản xuất, điểm có nguy cơ vi sinh vật cao nhất thường không nằm trong không khí, mà nằm ở các bề mặt thành ống phức tạp. Sau các công đoạn tiền nấu và hấp, hỗn hợp khoai tây nghiền lỏng thu được thường có nồng độ chất khô nằm trong khoảng 18%–25%, giàu tinh bột đã gelatin hóa cao và đường hòa tan. Môi trường hỗn hợp có độ bám dính cao này khiến tốc độ sinh sôi của vi sinh vật vượt xa so với điều kiện sản xuất thực phẩm thông thường.
Đối mặt với tình trạng cặn bám hữu cơ (tiền chất của màng sinh học – Biofilm) rất dễ hình thành, phương pháp “tháo lắp và vệ sinh thủ công” truyền thống không chỉ có hiệu quả cực kỳ thấp mà còn trở thành “quả bom chất lượng” thường xuyên bị khiếu nại do không thể xác minh được các khu vực khó tiếp cận trong quá trình vệ sinh. Việc áp dụng công nghệ tiên tiếnHệ thống làm sạch CIP tại nhà máy thực phẩm(Clean In Place, làm sạch tại chỗ) là con đường không thể thiếu để đảm bảo tuân thủ các tiêu chuẩn quốc tế.
I. Những nguy cơ về vi sinh vật do phương pháp tháo dỡ và vệ sinh thủ công truyền thống để lại trong hệ thống đường ống hoàn toàn bằng bột
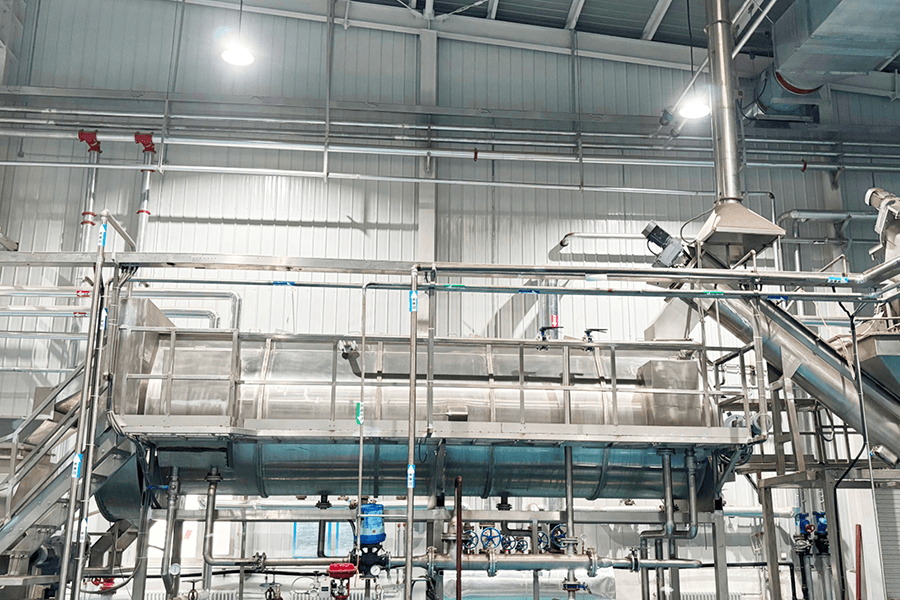
Việc phụ thuộc vào lao động thủ công, sử dụng vòi phun nước áp lực cao và bàn chải để xử lý bột khoai tây đã hóa gel có độ nhớt cao, theo tiêu chuẩn công nghiệp hiện đại, tồn tại năm nhược điểm mang tính hệ thống:
-
1
Các điểm mù (Dead Legs) không thể định lượng được
Bột khoai tây lỏng sẽ tạo thành các vùng ứ đọng không lưu thông tại các đoạn ống cong, cút ba, khoang rỗng của van và mặt sau cánh quạt bơm. Việc tháo rời và vệ sinh thủ công bị hạn chế bởi dụng cụ và góc nhìn, nên rất khó để làm sạch triệt để những vị trí khuất này, từ đó tạo ra nơi ẩn náu lý tưởng cho vi khuẩn gây bệnh.
-
2
Việc tháo lắp thường xuyên gây ra ô nhiễm thứ cấp
Mỗi lần tháo dỡ và lắp lại mặt bích đường ống đều tạo ra cơ hội cho vi sinh vật từ bên ngoài xâm nhập. Dụng cụ, găng tay của người vận hành, thậm chí cả vi khuẩn lơ lửng trong không khí xưởng đều có thể làm ô nhiễm lại đường ống đã được làm sạch trong quá trình lắp lại.
-
3
Không thể ghi lại và theo dõi hiệu quả làm sạch
Việc làm sạch thủ công phụ thuộc vào sổ sách giấy theo kiểu “đánh dấu”, thiếu ghi chép theo thời gian thực về các thông số nhiệt động lực học cốt lõi như nhiệt độ nước rửa, nồng độ dung dịch kiềm, thời gian tiếp xúc, v.v. Điều này tỏ ra yếu ớt và thiếu thuyết phục khi đối mặt với cuộc kiểm tra chất lượng của bên thứ ba.
Kết quả kiểm nghiệm trong phòng thí nghiệm cho thấy, trong cặn bám trên đường ống chứa khoai tây nghiền chưa qua xử lý CIP (trong điều kiện nhiệt độ khoảng 35–45°C), số lượng khuẩn lạc vi khuẩn cầu Gram dương có thể tăng vọt từ mức ban đầu là 10³ lên trên 10⁷ CFU/cm² trong vòng 24 giờ, vượt xa ngưỡng an toàn cho bề mặt tiếp xúc với thực phẩm.
II. Kiểm soát vi sinh vật trên dây chuyền sản xuất bột nguyên chất: Quy trình hoạt động của hệ thống CIP tự động với axit và kiềm
Triết lý thiết kế cốt lõi của hệ thống CIP là: sử dụng bơm áp suất cao để đẩy dung dịch làm sạch, tạo thành trong hệ thống đường ống kínTình trạng nhiễu loạn mạnh(Số Reynolds Re ≥ 20.000), nhờ sự phối hợp giữa lực xói mòn cơ học mạnh mẽ, lực hòa tan hóa học và năng lượng nhiệt, giúp loại bỏ triệt để các cặn bám trên thành ống.
(40–50°C, 10 phút)
(NaOH ở 85°C hòa tan chất hữu cơ)
(Giám sát độ dẫn điện trực tuyến)
(Loại bỏ cặn khoáng canxi và magiê)
(Xác minh bằng huỳnh quang ATP)
Lời khuyên về tối ưu hóa tham số:Do đặc tính của tinh bột tự do trong khoai tây nghiền là rất dễ bị dính khi gặp nhiệt, nên nhiệt độ trong giai đoạn rửa kiềm phải được duy trì ở mức 75℃–85℃ giữa hai điểm đó, đồng thời tốc độ dòng chảy tuần hoàn trong ống dung dịch kiềm không được thấp hơn 1,5 m/s, thì mới có thể phá hủy triệt để lớp màng phân tử hữu cơ bám trên bề mặt thép không gỉ.
3. Phá vỡ màng sinh học: Loại bỏ triệt để vi khuẩn Staphylococcus aureus và Salmonella
Trong môi trường chế biến các loại khoai,Tụ cầu vàng (S. aureus)与Vi khuẩn Salmonella (Salmonella spp.)Đây là hai loại vi khuẩn gây bệnh thường bị chú ý đặc biệt trong quá trình kiểm tra tuân thủ xuất khẩu. Vũ khí đáng sợ nhất của chúng là khả năng hình thành trên bề mặt thép không gỉMàng sinh học (Biofilm). Một khi đã hình thành, khả năng chịu đựng của nó đối với dung dịch khử trùng thông thường cao gấp 100–1.000 lần so với khi ở trạng thái tự do.
- Nhiệt độ nước không ổn định, khiến cho chất nền polysaccharide bảo vệ không thể tan chảy.
- Nồng độ chất tẩy rửa hoàn toàn phụ thuộc vào cảm nhận của người vận hành khi pha chế.
- Việc chà rửa bằng phương pháp vật lý không thể thâm nhập sâu vào các mối hàn nhỏ li ti trong đường ống.
- Các tàn dư màng sinh học có thể khiến dây chuyền sản xuất phải tiến hành thu hồi sản phẩm trên quy mô lớn bất cứ lúc nào.
- Dung dịch kiềm ở nhiệt độ cao ổn định 85°C liên tục tuần hoàn và tác động mạnh lên chất nền.
- Lực xói mòn do dòng chảy mạnh đã loại bỏ trực tiếp mảng bám vi khuẩn bằng cơ chế vật lý.
- Chất khử trùng peracetic acid có khả năng thâm nhập sâu vào các khe hở kim loại ở cấp độ micromet.
- Giá trị logarit của khả năng tiêu diệt (LRV) đối với vi khuẩn Staphylococcus aureus ổn định ở mức ≥ 5.
IV. Nền tảng cơ sở vật chất nghiêm ngặt theo tiêu chuẩn chứng nhận nhà máy FSSC 22000
Đối với các nhà máy mong muốn thâm nhập vào chuỗi cung ứng của các tập đoàn ẩm thực đa quốc gia, chứng nhận FSSC 22000 là một rào cản không thể vượt qua. Hệ thống này đặt ra những yêu cầu cực kỳ khắt khe đối với việc vệ sinh thiết bị trong các chương trình tiền đề (PRP)Yêu cầu về truy xuất nguồn gốc phần cứng。
-
1
Tiêu chuẩn về đường ống thép không gỉ 304 tiếp xúc với thực phẩm
Tất cả các đường ống, van và thân bơm tiếp xúc với khoai tây nghiền phải được làm bằng thép không gỉ loại thực phẩm 304 hoặc 316L, đồng thời độ nhám bề mặt bên trong Ra ≤ 0,8 μm, ngăn chặn vi khuẩn hình thành các cụm bám dính cơ học trên bề mặt.
-
2
Đường giới hạn thiết kế góc chết (L/D ≤ 2)
Thiết kế đường ống phải loại bỏ các đoạn ống chết (Dead Leg, tỷ lệ chiều dài trên đường kính phải nhỏ hơn hoặc bằng 2). Tất cả các cút phải sử dụng cút góc rộng đạt tiêu chuẩn vệ sinh; van phải sử dụng van màng không tích tụ chất lỏng hoặc van bướm đạt tiêu chuẩn vệ sinh, nhằm đảm bảo dung dịch CIP có thể 100% bao phủ toàn bộ bề mặt bên trong.
-
3
Giám sát trực tuyến SCADA và lưu trữ chống giả mạo
Hệ thống CIP phải được trang bị đồng hồ đo lưu lượng, cảm biến nhiệt độ và máy đo độ dẫn điện, với dữ liệu được kết nối trực tiếp với hệ thống điều khiển trung tâm PLC. Biểu đồ cho mỗi lần làm sạch sẽ được tạo tự động và gắn dấu thời gian số, được lưu trữ ít nhất 12 tháng, giúp đáp ứng hoàn hảo yêu cầu truy xuất nguồn gốc trên giấy tờ từ các thanh tra viên độc lập.
Mặc dù chi phí đầu tư ban đầu cho hệ thống CIP hoàn chỉnh lên tới hàng triệu, nhưng lợi ích của nó rất dễ tính toán: thời gian ngừng máy để vệ sinh giảm mạnh hơn 50% (giúp thu hồi trực tiếp năng lực sản xuất hiệu quả); tiêu thụ nước và hóa chất giảm khoảng 30% nhờ quy trình khép kín chính xác; quan trọng nhất là, số vụ vi phạm tiêu chuẩn vi sinh trong năm giảm xuống “0 lần”, giúp tránh được chi phí trả hàng cực kỳ cao và tổn thất về uy tín thương hiệu.