
Van alle productieapparatuur voor aardappel-sneeuwpoeder,Eencilinder-trommeldrogerDit is de kern die bepalend is voor de uiteindelijke kwaliteit en de fysische eigenschappen van de film. Zogenaamde “verbrande plekken” zijn geenszins een op zichzelf staand oppervlakteprobleem, maar vaak een uiterlijk signaal van een plaatselijke ontregeling van het temperatuurprofiel in de trommel. In plaats van te wachten tot er verbrande plekken ontstaan en dan in allerijl de machine stil te leggen voor reiniging, is het beter om een wetenschappelijk onderbouwd systeem voor dagelijkse inspecties op te zetten, zodat “brandbestrijding achteraf” wordt vervangen door “risico’s vooraf voorkomen”.
I. Oorzaken van verkoolde plekken in eencilinder-trommeldrogers: storingen in het stoomleidingnetwerk en het sifonsysteem
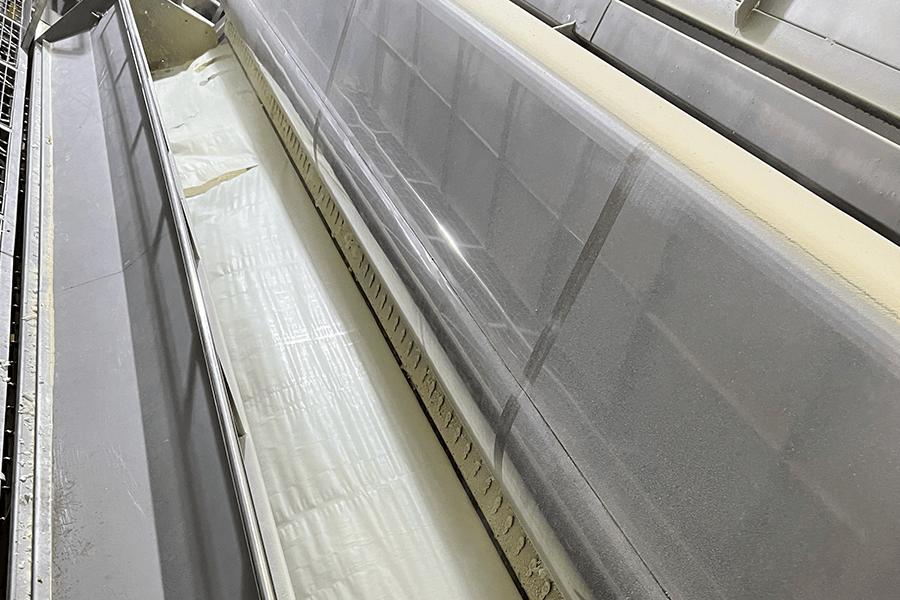
De enkelcilindertrommel haalt zijn energie uit de warmte die vrijkomt bij de condensatie van verzadigde stoom in de trommel. ZodraSchommelingen in de stoomdruk van de trommeldrogerBij hevige hitte of wanneer het condenswater niet goed via de draaiende sifon wordt afgevoerd, ontstaat er een “waterlaag” tegen de binnenwand van de trommel. In de gebieden met waterophoping neemt de warmteoverdrachtsefficiëntie plotseling af, waardoor er een aanzienlijk temperatuurverschil ontstaat met de omliggende gebieden met normale hoge temperaturen. Aardappelpuree die zich aan de rand van dit temperatuurverschil bevindt, verhit zich plaatselijk onregelmatig en verbrandt daardoor het snelst. Dit soort verbrandingsvlekken verschijnen meestal in de vorm van strepen of vlekken en komen periodiek terug naarmate de trommel draait.
1. Registreer per dienst de drukcurve van de stoomtoevoer; bij schommelingen van meer dan ±0,05 MPa moet de toestand van het drukreduceerventiel worden gecontroleerd.
2. Controleer wekelijks de afdichtingen van de draaikoppeling en controleer regelmatig (bij voorkeur maandelijks) de inbrengdiepte van de sifonbuis en de slijtage aan de buisopening.
3. Controleer de afvoertemperatuur van de condensafvoer en zorg ervoor dat er geen kortcircuit ontstaat door directe stoomafvoer.
2. Verkeerde afstelling van de speling van de pneumatische schraper of slijtage van het mes: plaatselijke “aangekoekte resten”
De belangrijkste functie van de schraper is om de aardappelpulp, nadat deze is gevermeldeerd en gedroogd, tijdig en gelijkmatig van het oppervlak van de cilinder af te schrapen. Als de totale druk van de pneumatische schraper te laag is ingesteld, of als een bepaald deel van het mes door langdurige slijtage inkepingen of omgekrulde randen vertoont, zal de dunne laag materiaalresten in dat gebied tijdens de volgende draaicyclus herhaaldelijk worden opgestapeld en verhit, waardoor deze uiteindelijk verkolt en er verbrandde plekken ontstaan. Dit soort door mechanische slijtage veroorzaakte verkoolde plekken zijn zeer donker van kleur, hard van structuur en bevinden zich doorgaans op een vast punt in het specifieke axiale gedeelte waar de schraper beschadigd is.
-
1
Afstemming van het materiaal en de hardheid van de mesjes
Als de hardheid van het mes onvoldoende is, leidt dit tot te snelle slijtage, terwijl een te hoge hardheid het oppervlak van de trommel kan beschadigen. Er moet een strikt slijtageoverzicht voor de messen worden bijgehouden, waarin de vervangingsintervallen worden vastgelegd. Het is ten strengste verboden om “één mes te gebruiken tot het helemaal versleten is”.
-
2
Compensatie voor drukverlies in de cilinder
Controleer regelmatig de waarden op de manometer van de schraapcilinder. Als u constateert dat de druk van de gehele rij schrapers geleidelijk afneemt naarmate de bedrijfstijd toeneemt, moet u tijdig een compensatiekalibratie uitvoeren of de afdichting van het luchtcircuit repareren.
3. Ongelijkmatige druk op de stofrol (coaterol): een risico op ongelijkmatige laagdikte
De satelliet-opbrengwals brengt de aardappelpureepasta gelijkmatig aan op het oppervlak van de hoofdwals en vormt daarmee de eerste stap die bepalend is voor de gelijkmatigheid van het droogproces in de volledige poederproductielijn. Als de aandrukkracht aan beide uiteinden van de verdeelrol niet gelijk is aan die in het midden (wat vaak voorkomt bij een verbogen rol, versleten lagerhuizen of een onbalans in de hydraulische druk), ontstaat er een ernstig probleem waarbij de materiaallaag “in het midden dik en aan de uiteinden dun” is. In de gebieden waar de materiaallaag extreem dun is, droogt het materiaal te snel, waardoor er gemakkelijk schilferige verkoling ontstaat.
Belangrijkste punten bij het opruimen van mijnen: Als de verkoling langs de as van de cilinder een symmetrisch patroon vertoont waarbij deze “aan beide uiteinden wel, maar in het midden niet” of “in het midden wel, maar aan beide uiteinden niet” voorkomt, stop dan onmiddellijk met het onderzoeken van het stoomsysteem en controleer in de eerste plaats de parallelliteit van de doseerrol en de waarden op de manometer!
IV. Onderhoud van apparatuur voor de verdere verwerking van zetmeel uit de toeleveringsketen: de rampzalige aanhechting van beschadigde zetmeelcellen
Ernstige verkooling van het trommeloppervlak wordt soms ten onrechte beschouwd als het gevolg van een uit de hand gelopen proces in een eerdere fase. Bij het wassen, voorkoken (enzymdeactivering) en koken van aardappelen is het behoud van de integriteit van de zetmeelcellen de kern van het proces.
Onvolledige vergeling (rauw zetmeel)Dit leidt vaak tot “witte vlekjes” in de plak. De echte oorzaak van grote verbrande plekken is echter dat de zetmeelcellen door te lang koken of door te grote mechanische schuifkrachten tijdens het pompen in de toeleveringsketen scheuren, waardoor grote hoeveelhedenVrij zetmeel. Dit vrije zetmeel maakt de pasta extreem stroperig (pasty), waardoor deze stevig aan het oppervlak van de trommel blijft kleven en niet volledig door de schraper kan worden verwijderd. Na meerdere rondes van bakken bij hoge temperatuur ontstaan er uiteindelijk moeilijk te verwijderen zwarte, harde aangekoekte vlekken.
| Categorieën van doodsoorzaken | Fysische kenmerken van de verdeling van de brandvlekken | Aanbevelingen voor het vaststellen van verantwoordelijke functies en inspectiefrequenties |
|---|---|---|
| ① Schommelingen in het stoomleidingnet en afwijkingen in de sifonwerking | In de lengterichting in stroken, die zich tijdens de rotatie periodiek herhalen | Machinekamer: drukmetingen per dienst / maandelijkse grondige revisie |
| ② De speling van de schraper is niet correct / het mes is beschadigd | Bepaalde axiale segmenten blijven onveranderd en zijn donker van kleur en hard | Onderhoudsteam: visuele controle per dienst / wekelijkse meting met een spleetmeter |
| ③ Ongelijkmatige hydraulische druk op de satelliet-stofrol | Aan beide uiteinden of in het midden van de cilinder is een duidelijke symmetrische verdeling waarneembaar | Droogafdeling: Controleer de parallelliteit telkens voordat de machine wordt gestart |
| ④ De cellen stroomopwaarts barsten open (sterke toename van vrij zetmeel) | De gehele cilinder vertoont grote vlakken met zwarte roetafzetting die sterk vastzit | Technische functie: steekproefsgewijze controle van de kook- en afschuifkracht, strikte controle van het celbreukpercentage <3% |
Samenvatting: Als kernvraagstuk bij het onderhoud van apparatuur voor de verdere verwerking van zetmeel moet het wegwerken van verbrandingsvlekken verder gaan dan een puur mechanisch perspectief en moet er rekening worden gehouden met zowel de thermodynamica als de reologie van levensmiddelen. Het opnemen van de kernparameters uit de vier bovengenoemde dimensies in de dagelijkse „inspectielijst voor het opsporen van risico’s in de volledige zetmeelproductielijn” is de fundamentele manier om een hoog percentage kwaliteitsproducten en een laag verlies door stilstand te realiseren.